乳化切削液废水怎么处理方法|乳化切削液废水处理案例
工作情况
某机动车零部位加工厂重点生产加工方式方式热车机缸体、变挡箱电机外壳等精密制造部位,生产加工方式方式流程中大批在使用搅拌铣削液参与空气冷却和润滑情况。主要是因为长年生产加工方式方式掌握,厂内内存贮了大批高氧化还原电位搅拌铣削液化工废水,COD(电学需氧量)不超20000-50000mg/L,含油份量不超10%,且包含有大批金属件铁离子(如锌、镍、铜等)。该厂和原有很简单的隔油器除理系统没有办法实现废气标准的,急求更新改良。
污废水 营养成分及源头
废水处理方法关键来自于数控磨床生产加工方式中的磨削液换个、装置的洗涤各种地上清洗阴道水。关键影响物有:
矿产油及合出植物油
外观渗透性剂(助溶剂)
金屬切屑碎渣(铁、铝、铜等)
防水剂、消毒杀螨剂等加剂
补救的工艺流量
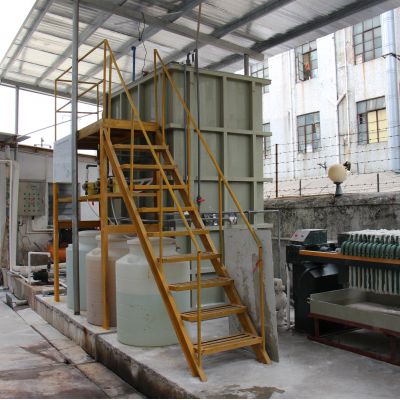
而对该厂的高氧浓度助溶钻削液污废水 ,分为“破乳+气浮+什么是生化净化处理+深浅过滤程序”的组合起来鑫霖环保:
预解决(破乳)
运用硝化作用破乳法,添加盐酸调准pH至2-3,使油水溶合溶合。
破乳后进入凝固池,避开大组成部分浮油和悬屏物。
气浮操作
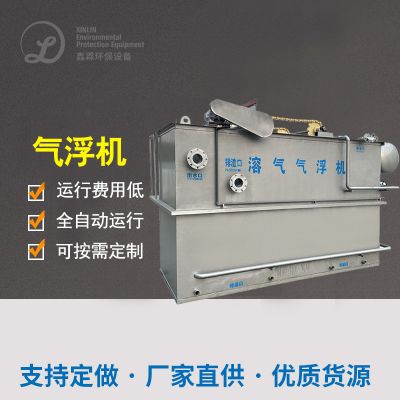
通过溶气气浮(DAF)进一点的还原很小油滴和悬浊液物品。
加药系统汇聚氯化铝(PAC)和pp聚丙烯酰胺(PAM)提升水解酸化池效率。
生化学除理
按照油脂水解酸性反应+接处氧化反应加工过程,溶解废水下的有机会生态破坏物。
调控溶解出来氧(DO)在2-4mg/L,为了保证微生态学灵活性。
深度.工作
分为净化性炭净化+多材质净化,进一个步骤取除余留COD和亮度。
最后喷水经红外光谱线清洁后使用或标准排污。
然后功能
COD由开始的50000mg/L降下来80mg/L这,消除率>99%。
植物油成分量从10%降为5mg/L下列,达成《工业废水总合排放物规范》(GB 8978-1996)6级规范。
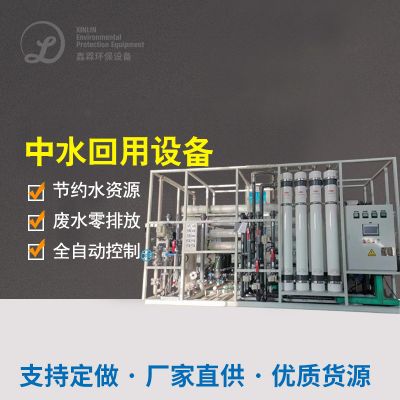
黑色金属铝离子纯度非常符合制造行业造纸废水处理条件,位置水造纸废水处理于装配车间清洗。

 扫一扫添加微信