品牌大环境
某亩产一百万吨焦碳中小型企业,其蒸氨生产废水含氰化物60-80mg/L,多余A2O工艺技术是没办法可行分解氰化物,出现生物化学系统性受调节。需要符合不扩改区域目的下到位提标改装。
污水因素及种类
废液主要来源水电煤气再生历程,优点和缺点:
氰化物(以HCN、SCN-样式来源于)
氯离子800-1200mg/L
酚类类化合物500-800mg/L
油类50-100mg/L
水溫45-55℃,可血生化力差(BOD5/COD≈0.2)。
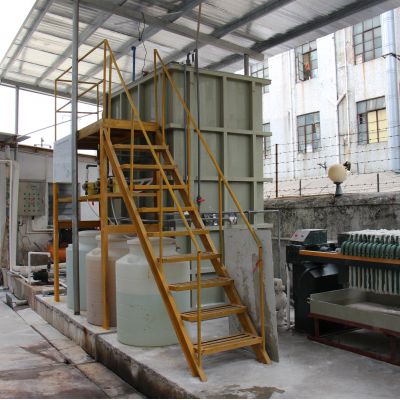
整理工艺设计程序流程
信息化用到"徽波离子液体+生物体脱氰"工艺技术行车路线:
预净化处理
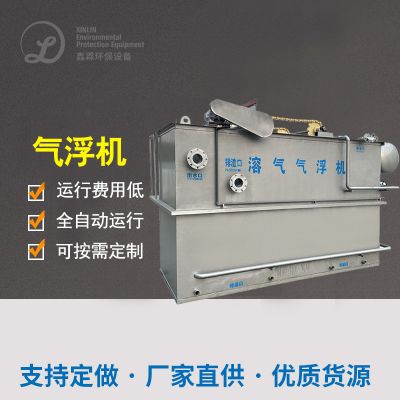
:隔油器+气浮洗去油类
微波通信催化反应硫化
:
废水处理方法经微波通信幅射(2450MHz,2kW)激发崔化剂(负债型CuO-MnO2)
同样添加过浓盐酸钠(2g/L),在80℃下反應1分之五钟
生物学清理
:
内置缺氧症状池培植硫氰酸盐光降解菌(Thiobacillus)
好氧池污泥脱水专利技术菌株(Pseudomonas pseudoalcaligenes)专性化学降解氰化物
之后清理
:MBR膜剥离基本保障冒水SS标准
微波通信单元尺寸高耗能约5kWh/m³,催化反应剂质保期达8000天。
以后的效果
氰化物从进水量72mg/L降下来0.4mg/L,挥发酚<15mg/L,酚类<0.5mg/L。机系统抗冲击力工况功能强,可受CN-密度下跌±30%。变革后年运作学费避免浪费720万元,获中国造出知识产权2项。
技术性的对比与选择个人建议
技术应用的类型
适于溶度使用范围
投资费用制造费
进行投资成本
竞争优势
局部性
碱性食物氯化法
50-1000mg/L
较低
中高
高技术成熟稳定
有含氯副产品
三氧阳极氧化
10-200mg/L
较高
较高
无三次废弃物
机械设备维修很复杂
生物技术脱氰
<50mg/L
中
低
鑫霖环保的不断自动运行
发动周期性长
徽波催化剂的作用
30-300mg/L
高
中
的反应线网络速度快
碳排放量较高
电机选型要素
:
有机废气浓度>100mg/L推荐 用于生物脱色预治疗
含天价属污水需最优要考虑乳浊液分割
要回收利用时高性价比团体膜枝术
区域紧缺情况可需要考虑高质量催化反应空气氧化
特定涉及行业变化趋势提示 ,微生物优化技木与高等 氧化的的依照(如例案三)作罢为处置复杂的含氰废气的主导者方法,涉及加工制作工艺 的全电气自动化调控能力显著性优化,基本上兴建活动已做到投药、水解酸化的智力调节器。

 扫一扫添加微信