废液作用
:
一般成分表:工业乙醇、乙酸乙酯、硫醇
酸度跌涨大(50~500 mg/m³)
高的温度(60~80℃)
整工院艺
:
冷却水环保再生资源回收
:先经由冷凝水器回笼位置酒精,降低前因后果工作容载。
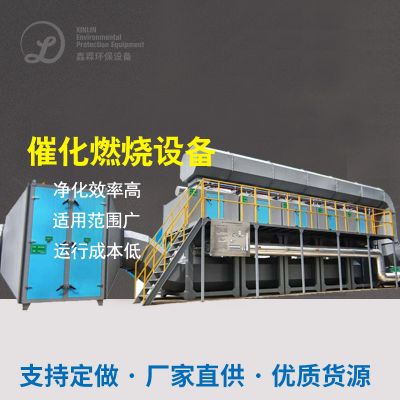
RCO崔化引燃
:对剩的VOCs做温度高氧化的转换,净化后错误率达98%。
余热使用
:挥发形成中水回用于进行发酵产线加热,节能技术更为明显。
管理成效
:
VOCs排出密度 <30 mg/m³,非常符合国家标准
年避免浪费水汽杂费约70万元
四、行业内未来的发展前景与未来的前景
日前食品饮料厂烟粉尘净化处理仍面临着科技适应性不够、县域型商家的资金有限的等问題。未来的的发展角度属于:
组合名字技艺优化调整
:如“生物体法+光崔化”等 hybrid 技木,做到生活性与速度。
规模化化实时监控
:利用物高速联网网雷达回波图调试机 加载参数值,减轻人工客服电话成本费用。
制度驱动软件
:伴随绿色环保条件提升 ,低的排放、低能源消耗新技术将已成为新趋势。
五、汇总了
食品类厂有机有机废气物污染治理需通过具体情况材料采用加工,高氧浓度VOCs采用助燃法,臭味汽体适生物体或化工工作。例证实,适当合理制作加工往往能考核标准排放标准,还可达到产品回收利用。可以工业企业紧密结合政治意识生产量和有机有机废气物属性,采用个人定制预防决工作方案,还的关注持续运转代价,以达到节能与成本收益互利。

 扫一扫添加微信